TL;DR
- Hotelier Maldives liefert einen anbietergetriebenen Planungsimpuls für die gesamte Produktionskette einer Resortbackstube.
- Die GastroNews-Produktionskarte führt Zeit, Chargengröße, Stellfläche und Übergabe für jede Station zusammen.
- Ein Durchsatzbeispiel mit zwölf Blechen je Charge und drei vollständigen Chargen ergibt 36 Bleche im Zeitfenster.
- Ein Vollast-Test erfasst Engpässe an Geräten, Kühlfläche, Wagen und Ausgabestellen vor einer Beschaffung.
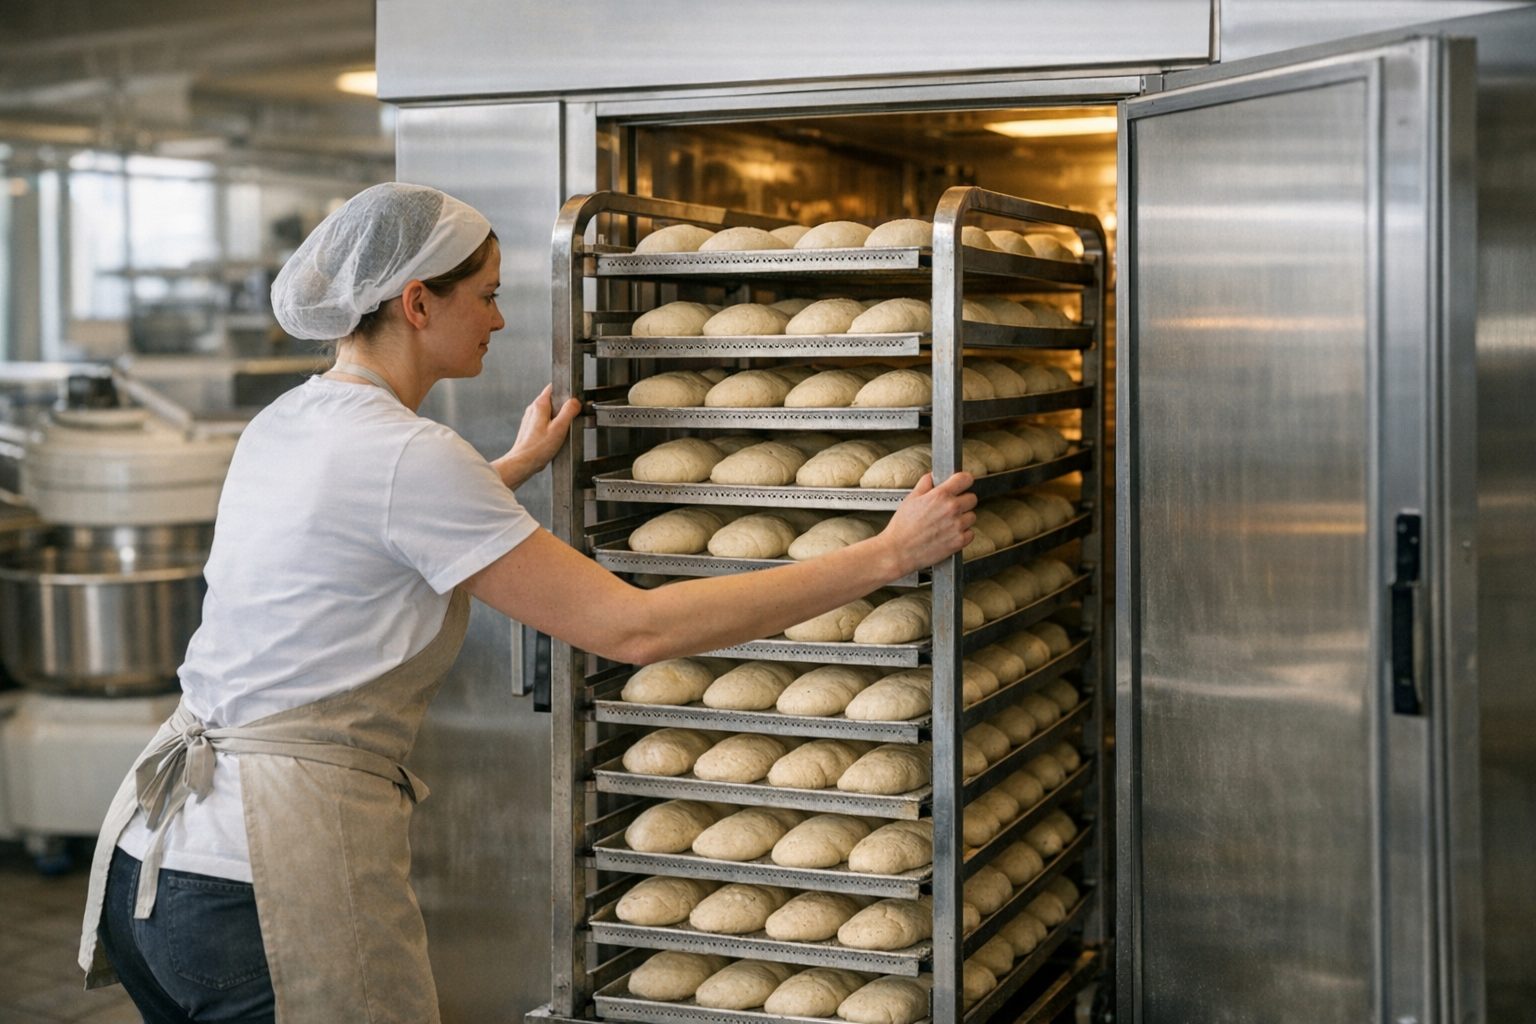
Das Blech verlässt den Ofen pünktlich, doch das Kühlregal ist voll. Der Wagen zum Frühstücksbuffet steht noch im Bankettbereich, während die nächste Charge im Gärschrank wartet. In diesem Ablauf bestimmt jede Station, wie viel Gebäck das Haus tatsächlich ausliefern kann.
Hotelier Maldives betrachtet in seinem Beitrag die Backstube als zusammenhängenden Produktionsraum. Der anbietergetriebene Bericht liefert einen Planungsimpuls. Leistungswerte einzelner Geräte und konkrete Projektangaben prüft jedes Haus vor einer Beschaffung anhand eigener Produktionsdaten und der Unterlagen des gewählten Herstellers.
Auch Berg- und Ferienhotels kennen die Lage: Frühstück, Bankett, Café, Lounge und Roomservice greifen auf dieselbe Backstube zu. Der Produktionsweg zwischen Knetbottich und Buffet verbindet Geräte, Fläche, Personal und Transport.
Die Planung beginnt beim gewünschten Zeitpunkt am Buffet
Als Referenzprodukt eignet sich ein Blech Frühstücksgebäck, das um 6:45 Uhr die erste Befüllung des Buffets erreicht. Vom Ausgabezeitpunkt arbeitet das Team rückwärts: Abfahrt des Wagens, Auskühlzeit, Backgang, Gärung und Teigbereitung erhalten je einen festen Platz im Ablauf.
Das Sechs-Stunden-Fenster ist ein GastroNews-Arbeitsmodell für diesen Testlauf. Es strukturiert die Planung vom Produktionsstart bis zur Ausgabe. Die tatsächliche Dauer ergibt sich aus Rezeptur, Teigführung, Stückgewicht, Ofenprogramm und den Hygienevorgaben des Hauses.
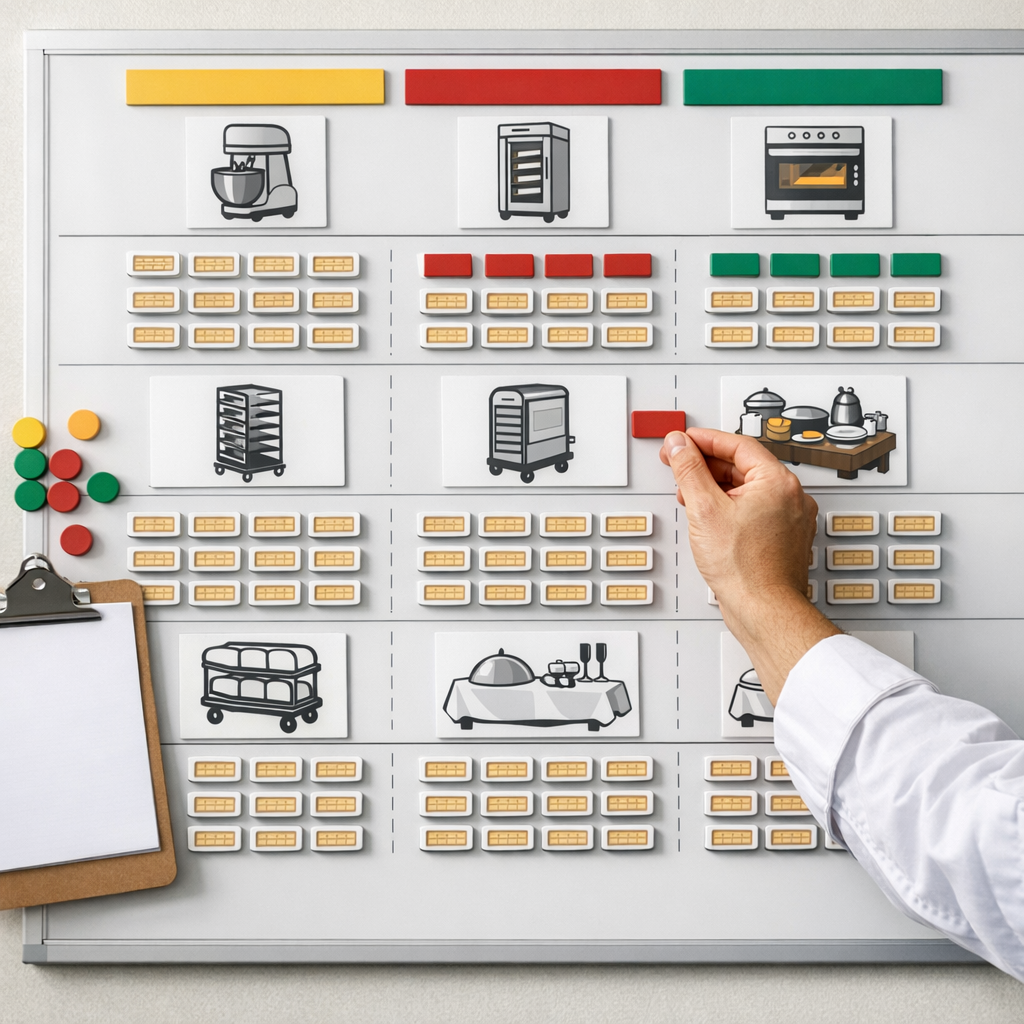
Die GastroNews-Produktionskarte hält für jede Station Startzeit, Endzeit, Chargengröße, Wartezeit, verantwortliche Person und Übergabe fest. Aus „an Service geben“ wird etwa: „Kühlwagen A, Abfahrt Frühstück 06:35 Uhr, Übergabe an Frühstücksservice.“
Dadurch fällt auf, wo Ware wartet. Ein fertig gebackenes Blech kann eine Kühlfläche blockieren und den nächsten Backgang verzögern. Die Wartezeit gehört zur Kapazität der Backstube.
Auch Kühlfläche und Transportwagen begrenzen den Durchsatz
Beim Teigmischer stehen nutzbare Chargengröße in Kilogramm, Mischdauer, Rüstzeit und Personalbedarf auf der Karte. Für den Gärschrank dokumentiert das Team verfügbare Bleche oder Wagen, Programmzeit, Türbewegungen und die Fläche für das Ein- und Ausfahren.
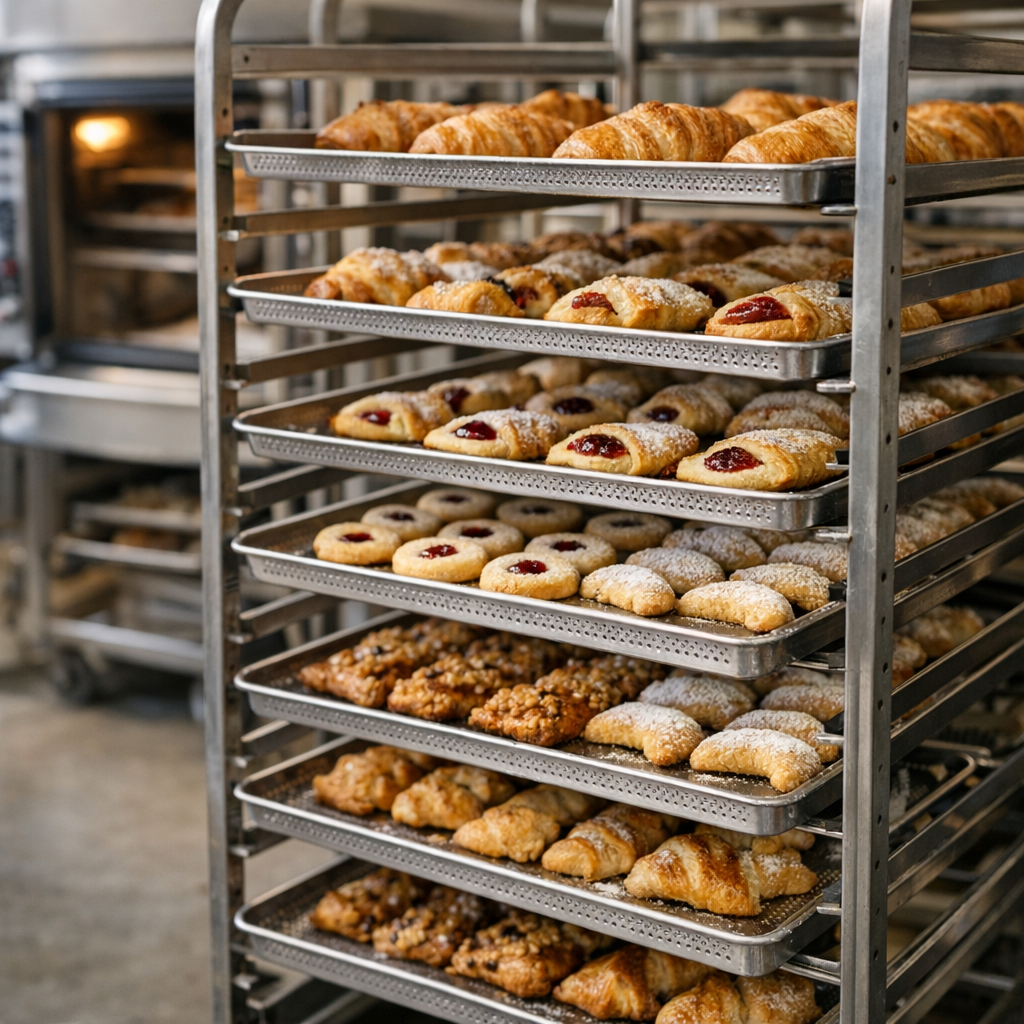
Der Ofen erhält Bleche je Backgang, Backzeit, Beschickung und Entnahme. Danach folgen Kühlregal, Abstellfläche und Transportwagen. Diese Stationen nehmen Ware auf, bevor sie zum Outlet fährt.
Der Durchsatz beschreibt die Menge, die eine Station im verfügbaren Zeitfenster vollständig bearbeitet. Das GastroNews-Arbeitsmodell kann beispielsweise zwölf Bleche je Charge und drei vollständige Chargen im Zeitfenster ansetzen. Daraus ergeben sich 36 Bleche. Die betriebliche Zeitaufnahme prüft, ob jede Charge tatsächlich ohne Rückstau durch den Ablauf kommt.
Die Station mit dem geringsten verlässlichen Durchsatz begrenzt die Tagesmenge. Liegt der Gärschrank voll, während der Ofen freie Kapazität hat, zeigt die Karte einen Engpass vor dem Backen. Belegte Kühlregale oder ein verspätet zurückkehrender Wagen verlagern ihn hinter den Ofen.
Frühstück und Bankett brauchen eigene Produktionsfenster
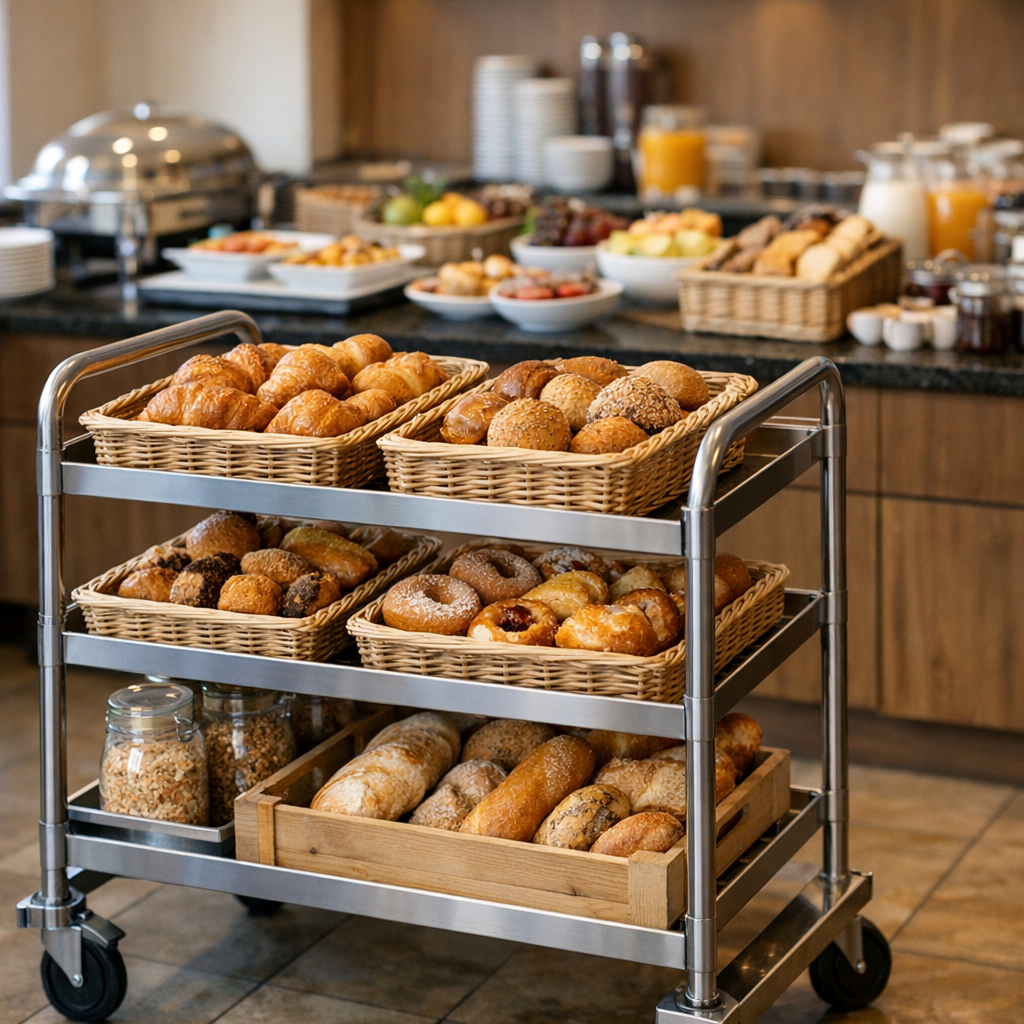
Die Produktionskarte trennt Mengen nach Ausgabeziel. Frühstücksbuffet, Bankett, Café, Lounge und Roomservice erhalten je eine Zeile mit Bedarf, Anlieferzeit, Nachlieferungsfenster, Transportweg und annehmender Person.
Ein Bankett bekommt einen festen Termin im Produktionsplan. Die Backstube sieht damit früh, welche Bleche, Wagen und Personen sie zu diesem Zeitpunkt benötigt. Leere Bleche, Behälter und Wagen fahren über einen definierten Rücklauf zurück.
Ein zusätzlicher Wagen bringt Folgearbeit mit: Stellplatz, Reinigungsweg und Rückkehrzeit. Eine neue Kühlfläche braucht einen Platz zwischen Ofen und Ausgabe. Beschaffungsentscheidungen betreffen deshalb immer auch die Fläche und die Übergaben im Raum.
Beim Kneten muss auch der Mehlstaub mitgedacht werden
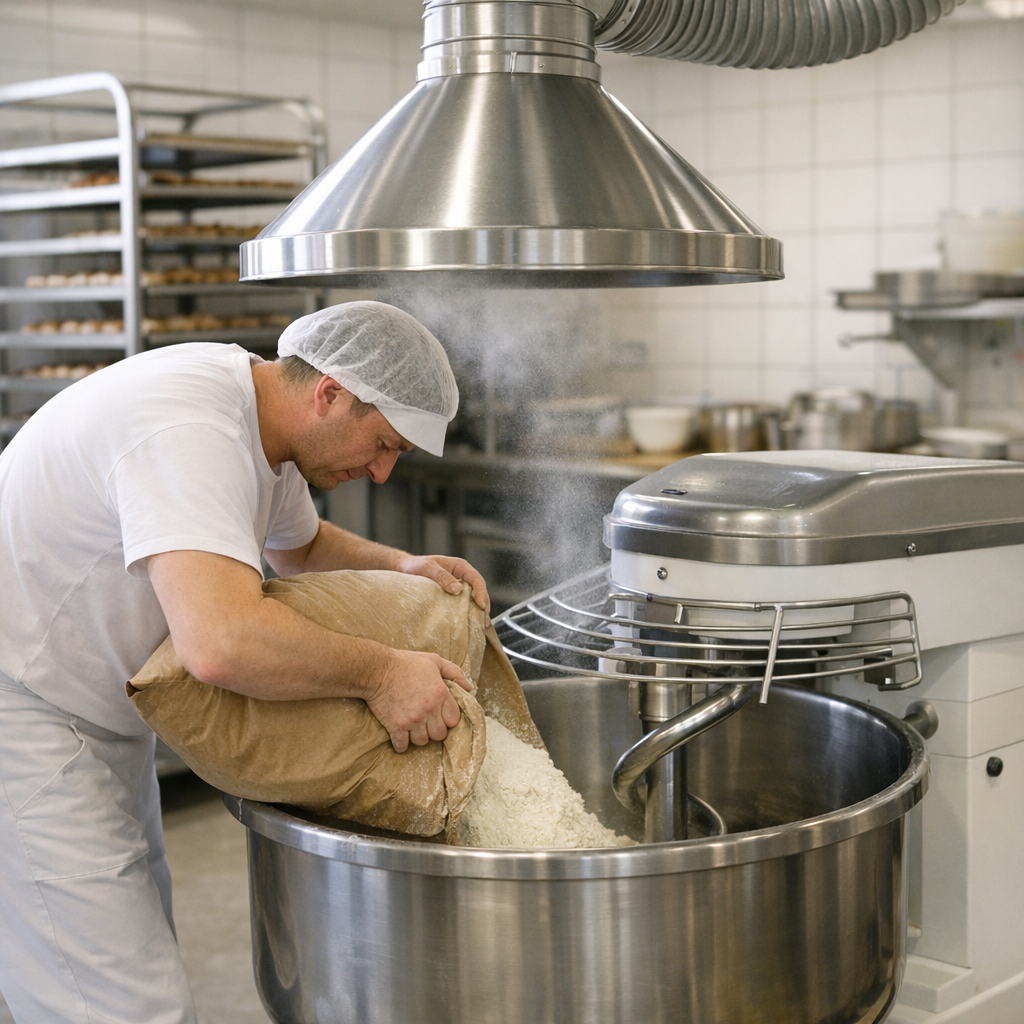
Beim Befüllen des Kneters und beim Arbeiten mit Mehl entsteht Staub im selben Raum, in dem Geräte, Personen und Wagen ihren Platz finden. Die Berufsgenossenschaft Nahrungsmittel und Gastgewerbe empfiehlt, in der Gefährdungsbeurteilung auch Wechselwirkungen zwischen benachbarten Maschinen und Arbeitsbereichen zu berücksichtigen. Die BGN-Information zu Bäckerasthma verbindet Arbeitsmittel, Arbeitsverfahren und Schutzmaßnahmen.
Staubarme Arbeitsweisen und vorhandene Absaugung laufen im täglichen Produktionsplan mit. Die BGN nennt vorsichtiges Aufbringen von Mehl und das Einschalten der Absaugung beim Befüllen des Knetbottichs. Ihre Hinweise zu Arbeitstechniken beschreiben diese Handgriffe.
Im Vollast-Test werden fehlende Kapazitäten vor dem Kauf sichtbar
Vor einer Bestellung simuliert das Haus einen starken plausiblen Produktionstag mit allen vorgesehenen Ausgabestellen. Das Team erfasst reale Start- und Endzeiten, Warteschlangen, belegte Stellflächen, Laufwege und Rückkehrzeiten der Wagen.
Planwerte aus Prospekten gelten dabei als Annahmen. Der Vollast-Test liefert Daten aus dem realen Testablauf. Daraus entsteht eine kurze Entscheidung zu fehlender Kapazität, benötigter Fläche, Anschlussbedarf, Reinigungsaufwand und Zuständigkeit.
Die erste Produktionskarte beginnt mit einem Blech Frühstücksgebäck: Ausgabezeit eintragen, alle Stationen rückwärts ergänzen und die Ankunft des Wagens am Buffet markieren.
Weitere Bilder